Annonce – sponsoreret indhold.
Kravene til industriel rørsvejsning handler i praksis om tre ting: dokumenteret svejsekvalitet, certificerede svejsere og procedurer samt fuld sporbarhed fra materiale til færdig svejsning. Er du ved at opføre eller udvide en produktion med rørinstallationer, møder du kravene fra flere sider på én gang: lovgivning, branchestandarder og dine kunders egne krav. Her gennemgår vi, hvilke standarder der typisk er relevante, hvornår manuel svejsning ikke længere rækker, og hvordan du uden teknisk baggrund stiller de rigtige spørgsmål til leverandører og svejsepartnere.
- Kravene bestemmes af din branche og dine kunder. Fødevarer, medico og procesindustri stiller hver deres krav til svejsesømmens indre overflade, materialer og dokumentation.
- Svejsere og svejseprocedurer skal være kvalificerede efter anerkendte standarder, typisk i serien EN ISO 9606, EN ISO 15609 og EN ISO 15614.
- Manuel svejsning når en grænse, når gentagelighed, volumen og dokumentation vejer tungere end fleksibilitet. Her er orbitalsvejsning et oplagt alternativ.
- Dokumentation og sporbarhed bør planlægges fra første rørisometri, ikke samles sammen før et audit.
Krav til industriel rørsvejsning: standarder og certificeringer du skal kende
Rørsvejsning i industrien er strengere reguleret, end mange forventer, fordi en svejsning ikke bare skal holde. I et rørsystem til fødevarer, lægemidler eller procesvæsker skal den også være ren, glat og fri for skjulte fejl på indersiden, hvor ingen kan se den. En revne, en dårlig gennemsvejsning eller en oxideret zone kan blive et sted, hvor bakterier sætter sig fast, eller hvor korrosion starter. Derfor er svejsningen en del af produktets sikkerhed, ikke kun af rørets mekaniske styrke.
Hvilke standarder der gælder, afhænger af anvendelsen, men disse går igen i mange virksomheder:
- EN ISO 9606-1: kvalificering af svejsere til smeltesvejsning af stål. Svejsernes certifikater er knyttet til proces, materialegruppe, dimensioner og svejseposition.
- EN ISO 15609-1 og EN ISO 15614-1: beskrivelse og kvalificering af svejseprocedurer (WPS og WPQR). Her fastlægges parametre, tilsatsmateriale, beskyttelsesgas og andre væsentlige variable.
- EN ISO 14732: kvalificering af svejseoperatører og indstillere ved mekaniseret og automatisk svejsning, relevant når du bruger orbitale systemer.
- EN ISO 3834: kvalitetskrav til smeltesvejsning af metalliske materialer. Mange kunder og certificeringsorganer bruger den til at vurdere, om en virksomhed styrer sin svejseproduktion forsvarligt.
- EN ISO 5817: kvalitetsniveauer for svejsefejl, som bruges til at afgøre, hvad der er acceptabelt ved kontrol.
Dertil kommer branchespecifikke regler. I fødevareindustrien gælder EU-forordningerne om fødevarehygiejne og om materialer i kontakt med fødevarer, og mange virksomheder læner sig op ad EHEDG’s retningslinjer for hygiejnisk design. I biotek- og lægemiddelproduktion er ASME BPE en udbredt reference, og medicoproducenter arbejder ofte under kvalitetsstyring efter ISO 13485. Hvis rørene fører medier under tryk, kan trykbærende udstyr være omfattet af EU’s direktiv herom (PED), og så stilles der krav til bl.a. materialer, prøvning og godkendte procedurer. Tjek med Arbejdstilsynet og Sikkerhedsstyrelsen, hvad der gælder for netop dit anlæg, og få gerne rådgivning fra et akkrediteret inspektions- eller certificeringsorgan.
Hvornår er manuel svejsning ikke længere tilstrækkelig?
Manuel TIG-svejsning udført af en dygtig, certificeret svejser kan levere fremragende resultater, og for mindre projekter og reparationer er det ofte den rigtige løsning. Problemerne opstår, når produktionen vokser, og du skal levere samme kvalitet igen og igen.
Typiske tegn på, at manuel svejsning er ved at nå sin grænse:
- Varierende kvalitet: Resultatet afhænger af den enkelte svejsers dagsform, position og adgangsforhold. Det giver spredning i gennemsvejsning og indre sømprofil.
- Høj kassationsrate eller meget efterarbejde: Hvis du ofte skærer svejsninger op og laver dem om, er det både dyrt og tidskrævende.
- Mangel på certificerede svejsere: Det kan tage tid at finde og beholde svejsere med de rette certifikater til rustfrit stål og tynde rørvægge.
- Skærpede kundekrav: Kunden forlanger, at svejseparametre dokumenteres for hver enkelt svejsning, og det er svært at levere ved håndsvejsning.
- Trange pladsforhold: Rør tæt på vægge, i rørbroer eller i kompakte procesanlæg gør det vanskeligt at holde en jævn håndføring hele vejen rundt.
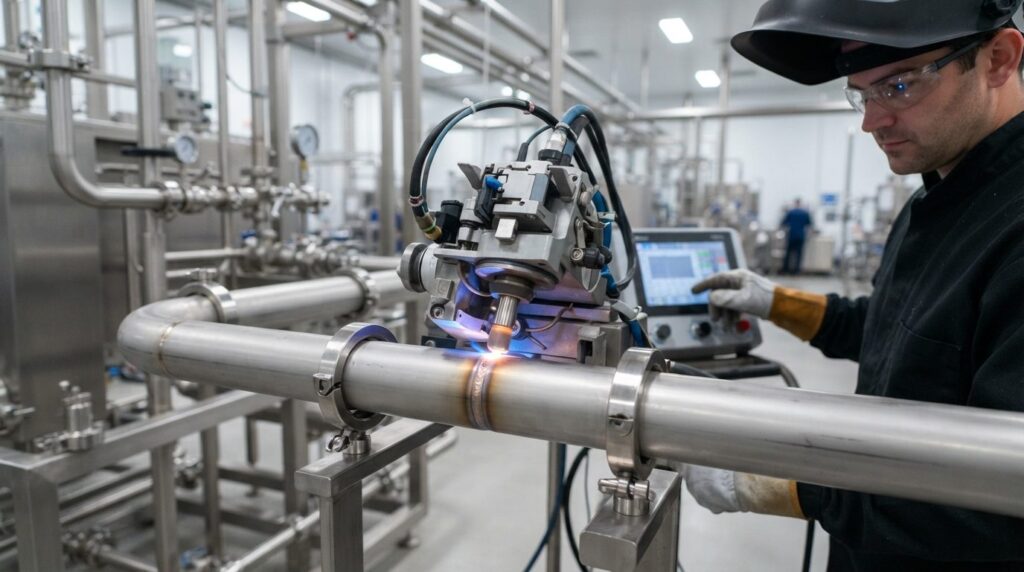
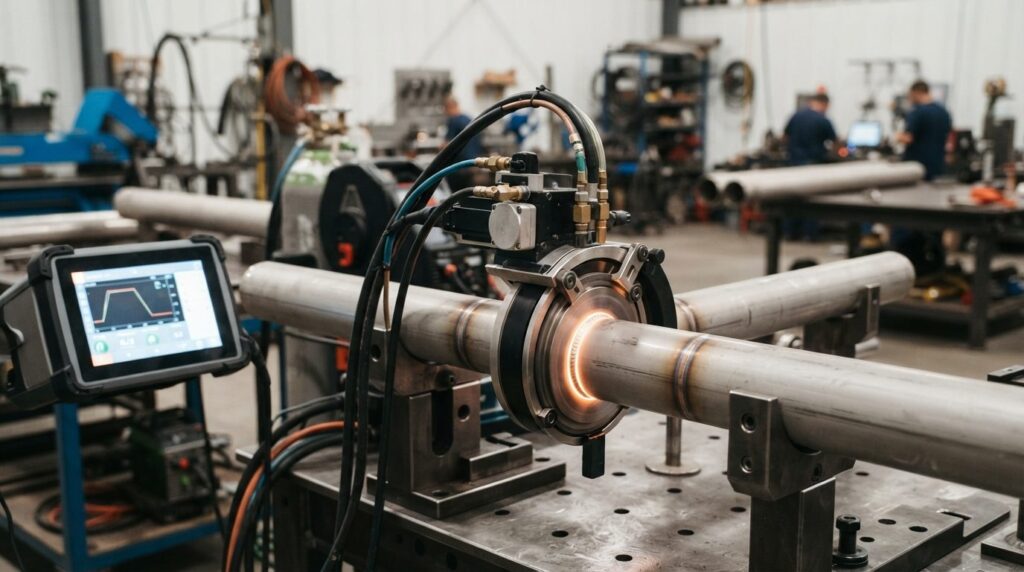
Her bør du undersøge mekaniseret løsning. Ved orbitalsvejsning kører en svejsehoved rundt om røret under kontrollerede, forudindstillede parametre, så den samme procedure gentages med minimal variation. Det er netop derfor, løsningen bruges så meget i fødevare-, medico- og procesindustrien. Hvis du vil sætte dig ind i, hvordan svejseudstyr til industrien som orbitale svejsemaskiner ser ud, og hvilke rørdimensioner og opgaver de typisk dækker, er det et fornuftigt sted at starte, før du indhenter tilbud. Husk, at den bedste løsning afhænger af dine rørdimensioner, materialer og volumen, så bed altid om en gennemgang af din konkrete opgave.

Sådan vælger du den rette løsning, når produktionen skal skaleres
Beslutningen står sjældent mellem “manuelt” og “orbitalt” i sort og hvidt. Mange virksomheder ender med en kombination: orbitalsvejsning til lange, gentagne rørstrækninger og manuel svejsning til tilpasninger, fittings på stedet og vanskelige samlinger. Brug disse spørgsmål som udgangspunkt.
1. Hvad skal svejses?
Kortlæg rørdimensioner, vægtykkelser, materialetyper (fx 316L eller duplex) og antal svejsninger. Orbitalsvejsning egner sig bedst til runde rør med relativt ensartede dimensioner. Mange forskellige dimensioner kræver forskellige svejsehoveder eller tilbehør, og det påvirker investeringen.
2. Hvilke krav stiller din kunde eller branche?
Spørg kunden, om der er krav til indre overflade, maksimal anløbsfarve, restilte i beskyttelsesgassen, kontrolomfang (visuel kontrol, endoskopi, penetrantprøvning eller røntgen) og dokumentation. Få det på skrift, inden du investerer.
3. Skal du eje udstyret eller købe ydelsen?
Køb af maskiner giver kontrol og fleksibilitet, men kræver oplæring, vedligehold og kvalificerede operatører. Et samarbejde med en svejseentreprenør kan være bedre, hvis dine rørprojekter er enkeltstående. Beregn ud fra forventet svejsevolumen over flere år, ikke kun det første projekt.
4. Hvad omfatter leverandørens support?
Spørg ind til oplæring, hjælp til procedurekvalificering, serviceaftaler, reservedele og responstid ved nedbrud. Et svejseanlæg, der står stille, kan stoppe hele din idriftsættelse. Spørg også, om leverandøren kan hjælpe med at få udarbejdet og kvalificeret WPS’er, så du ikke står alene med dokumentationen.
5. Hvordan håndterer du materialevariation og forberedelse?
Orbitalsvejsning er følsom over for dårlig forberedelse. Rene, vinkelrette snit, korrekt pasning og renlighed er afgørende, ligesom beskyttelsesgas på rørets indre side (formering). Også variationer mellem forskellige charges af samme stållegering, fx i svovlindhold, kan påvirke smeltebadet. Det er en grund til at holde styr på materialecertifikaterne og teste proceduren på det faktiske materiale.
Dokumentation og sporbarhed: den del, der oftest overses
I opstartsfasen er fokus ofte på udstyr, svejsere og tidsplan. Dokumentationen bliver nedprioriteret, og det er her, regningen kommer senere: ved kundeaudit, ved myndighedskontrol eller når en leverance afvises, fordi papirerne ikke kan følge med.
Et solidt dokumentationsgrundlag omfatter normalt:
- Materialecertifikater: typisk type 3.1 efter EN 10204 for rør, fittings og tilsatsmaterialer, med smeltenummer (heat number), der kan kobles til den enkelte svejsning.
- WPS og WPQR: de godkendte svejseprocedurer og de prøvninger, der ligger til grund for dem.
- Svejser- og operatørcertifikater: gyldige, med dato for forlængelse, og dækkende for den aktuelle opgave.
- Svejselog eller svejsejournal: hver svejsning får et unikt nummer, der kan findes på rørisometrien, med dato, svejser eller operatør, procedure og kontrolresultat.
- Kontrolrapporter: visuel kontrol, eventuel endoskopi, penetrantprøvning eller røntgen, samt afvigelser og udbedringer.
- Kalibrering og vedligehold: dokumentation for, at svejseudstyr og måleinstrumenter, fx iltmåler til beskyttelsesgas, er kalibreret og serviceret.
- Efterbehandling: hvis der bejdses eller passiveres, skal det fremgå, hvad der er gjort, og hvornår.
En fordel ved mekaniserede systemer er, at mange maskiner kan registrere og gemme svejseparametre for hver enkelt svejsning. Det gør det lettere at dokumentere, at proceduren faktisk blev ffulgt, men det erstatter ikke de øvrige elementer, du skal have styr på. Spørg leverandøren, hvordan data udlæses, og i hvilket format, så det passer til dit kvalitetssystem.
Praktisk tip: lad hver svejsning få et nummer allerede på rørisometrien, før arbejdet begynder. Det er langt nemmere end at forsøge at rekonstruere sporbarheden bagefter.
Branchespecifikke krav: fødevare, medico og proces
Selv om grundprincipperne er de samme, lægger de tre brancher vægt på forskellige ting.
Fødevareindustrien
Her handler det om hygiejnisk design: glatte indre svejsninger uden sprækker og “dødzoner”, hvor produktrester kan blive siddende, og rør, der kan rengøres effektivt (CIP). Tjek, hvordan din kunde eller din fødevarekontrol vurderer svejsningerne, og hvad EHEDG-anbefalinger og Fødevarestyrelsens vejledning siger om dit område.
Medico- og lægemiddelindustrien
Kravene til renhed, overfladekvalitet og dokumentation er typisk de højeste. Kvalitetsstyringen ligger ofte under ISO 13485 eller GMP-principper, og rør til rene medier følger ofte ASME BPE eller kundens egen specifikation. Svejsningens indre profil kontrolleres ofte med endoskopi, og dokumentationen følger ofte produktet gennem hele levetiden.
Procesindustrien
Her står tryk, temperatur og mediets aggressivitet i centrum. Valg af materiale, procedurekvalificering og eventuel prøvning efter trykbærende-udstyr-reglerne vejer tungt. Svejsninger skal kunne klare driftsbelastninger og korrosion over tid, så mekaniske egenskaber og korrosionsbestandighed er lige så vigtige som udseendet.
Praktisk køreplan: sådan kommer du i gang
- Afklar kravene: Indhent kundespecifikationer og relevante branchestandarder, og få på skrift, hvilke svejsekvalitetsniveauer og kontrolomfang der kræves.
- Udpeg ansvar: Beslut, hvem der har ansvaret for svejsning og kvalitet. Større virksomheder bruger ofte en svejsekoordinator efter EN ISO 14731.
- Kortlæg opgaven: Lav en oversigt over rørdimensioner, materialer, antal svejsninger og tidsplan.
- Vælg metode og leverandør: Vurdér manuel, orbital eller en kombination. Bed om referencer og et konkret oplæg til din opgave.
- Kvalificér procedurer og personale: Få WPS’er godkendt og svejsere eller operatører certificeret, før produktionssvejsningen starter.
- Opbyg dokumentationssystemet: Etablér svejsejournal, nummerering og arkivering, og test det på de første svejsninger.
- Følg op: Gennemgå afvigelser, og justér procedurer og oplæring løbende.
Typiske fejl i opstartsfasen er at vente med at klarlægge kundens dokumentationskrav, at undervurdere forberedelse af rørender og at købe udstyr uden en plan for oplæring og vedligehold. Alle tre kan koste dyrt i forsinkelser og omsvejsning.
Ofte stillede spørgsmål
Hvilke certificeringer skal en rørsvejser have i industrien?
Som udgangspunkt skal svejseren være kvalificeret efter EN ISO 9606-1 for den proces, det materiale og den dimension, der arbejdes med. Ved mekaniseret eller automatisk svejsning, fx orbitalsvejsning, kvalificeres operatøren efter EN ISO 14732. Din kunde eller dit certificeringsorgan kan stille yderligere krav.
Er orbitalsvejsning et krav i fødevare- eller medicoindustrien?
Det er sjældent et ufravigeligt krav i sig selv, men mange kunder og specifikationer kræver en svejsekvalitet og dokumentation, som orbitalsvejsning gør lettere at opnå. Tjek altid kundens specifikation og de standarder, der gælder for dit anlæg.
Hvad er forskellen på WPS og WPQR?
En WPS (Welding Procedure Specification) er den skriftlige svejseprocedure, som svejseren eller operatøren følger. En WPQR (Welding Procedure Qualification Record) dokumenterer de prøvesvejsninger og tests, der viser, at proceduren fungerer og opfylder kravene. Det er normalt WPQR, der danner grundlag for at godkende WPS’en.
Hvad sker der, hvis dokumentationen ikke er i orden ved et audit?
Mangler kan føre til afvigelser, krav om udbedring eller i værste fald afvisning af leverancer og behov for ekstra kontrol eller omsvejsning. Det er derfor billigere at opbygge sporbarheden fra start end at rekonstruere den bagefter. Spørg dit certificeringsorgan eller din kunde, hvilke konkrete krav der gælder.